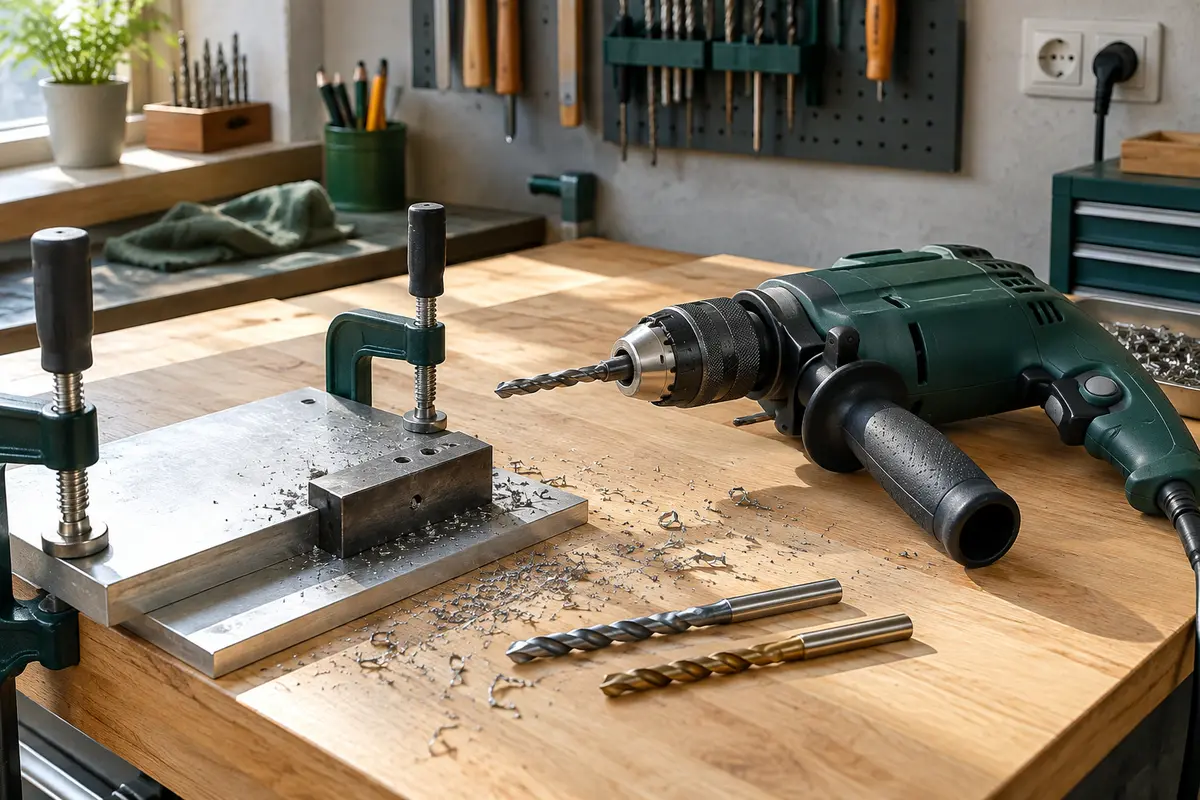
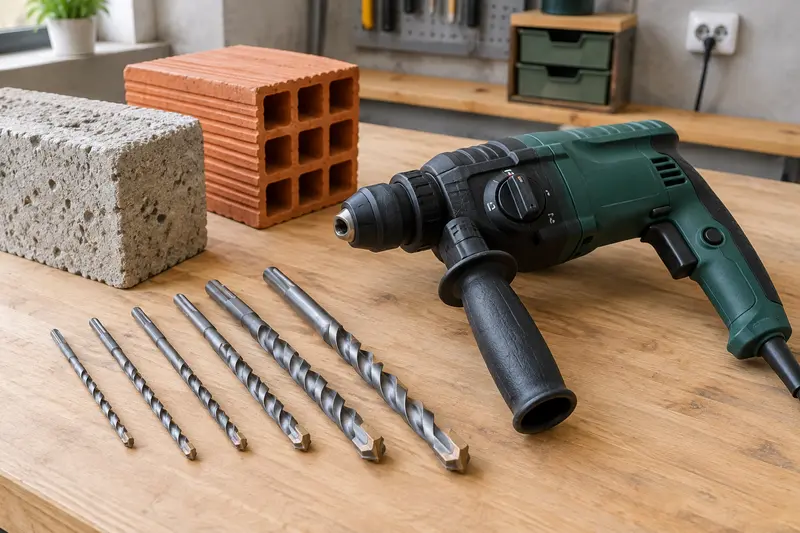
Pour percer de l’acier ou de l’aluminium, le choix du foret dépend d’abord du métal et du diamètre recherché. Avec une perceuse à percussion, désactivez toujours la percussion et vérifiez la compatibilité de la queue avec le mandrin.
Pour percer de l’acier ou de l’aluminium, choisissez un foret hélicoïdal conçu pour le métal, adapté à la dureté du matériau et au diamètre du trou. Une perceuse à percussion convient à ce travail à condition d’utiliser le mode rotation seule : la percussion est réservée aux matériaux minéraux et peut endommager le foret ou déformer la pièce.
Avant l’achat, vérifiez donc la matière du foret, son diamètre, la forme de sa queue et la capacité du mandrin. Ces critères comptent davantage que le simple fait que le foret soit vendu dans un coffret ou porte une mention de revêtement.
Le mot « métal » recouvre des matériaux de dureté et de comportement différents. Un foret adapté à une tôle d’acier courant peut convenir à de nombreux travaux domestiques, mais il n’est pas forcément le meilleur choix pour un acier inoxydable, une pièce épaisse ou un alliage particulier. Pour bien choisir un foret à métal, partez de la pièce réelle, et pas seulement de la catégorie générale annoncée sur l’emballage.
L’aluminium est généralement plus tendre que l’acier, mais il peut coller aux lèvres du foret et produire des copeaux qui s’accumulent dans les goujures. Il faut donc un outil bien affûté, une avance régulière et une évacuation fréquente des copeaux. Sur une tôle mince, le risque principal est souvent de déformer la pièce ou de laisser le foret accrocher à la sortie du trou.
| Matériau ou situation | Choix de départ | Point de vigilance |
|---|
| Acier courant | Foret hélicoïdal HSS adapté au diamètre | Réduire la vitesse quand le diamètre augmente et éviter de forcer. |
| Acier inoxydable ou alliage plus dur | Foret HSS‑Co, si le fabricant le recommande pour cet usage | Limiter l’échauffement et maintenir une progression régulière. |
| Aluminium | Foret HSS bien affûté, compatible avec le diamètre recherché | Éviter l’accumulation de copeaux et soutenir les tôles minces. |
| Tôle mince | Foret à métaux de petit diamètre ou foret étagé si la forme du trou le justifie | Immobiliser la pièce et prévenir l’accrochage en fin de perçage. |
Si vous ne connaissez pas l’alliage, recherchez les indications du fabricant de la pièce ou demandez conseil à un professionnel, notamment pour une pièce structurelle ou un métal traité. Pour comparer les familles disponibles, consultez la sélection de forets à métal.
Choisir la matière et la finition du foret
La plupart des travaux courants se font avec un foret en acier rapide HSS. Cette famille convient au perçage de nombreux aciers et de l’aluminium, à condition que le foret soit correctement affûté et utilisé sans percussion. Les mentions HSS‑R et HSS‑G décrivent notamment des procédés de fabrication : un foret roulé est généralement une option simple pour les usages courants, tandis qu’un foret rectifié peut être choisi lorsque l’on recherche une coupe régulière et un perçage plus précis. La qualité de l’affûtage et la conformité du diamètre restent toutefois déterminantes.
Pour un acier plus difficile à usiner, dont certains aciers inoxydables, un foret HSS‑Co peut être pertinent. Le cobalt est incorporé à l’acier du foret : ce n’est pas simplement une couche déposée à la surface. Cette composition aide le foret à mieux supporter les contraintes thermiques, mais elle ne dispense ni d’adopter une vitesse adaptée ni de percer sans percussion. Pour de l’acier doux ou de l’aluminium, un foret cobalt n’est pas automatiquement nécessaire.
Les forets revêtus, par exemple avec une finition titane, peuvent réduire le frottement dans certaines conditions. Le revêtement ne transforme cependant pas un foret ordinaire en outil universel, et il peut s’altérer lors de l’affûtage. Ne choisissez pas un modèle uniquement sur la couleur ou le nom de sa finition : vérifiez les matériaux visés, la plage de diamètres, la forme de la pointe et les recommandations d’emploi.
Un coffret est pratique si vous devez réaliser plusieurs diamètres, à condition que les tailles utiles soient bien présentes. Pour un seul trou ou un usage ponctuel, un foret vendu à l’unité peut éviter d’acheter des tailles inutilisées. Les forets à métal pour perceuse à percussion sont bien des forets de perçage du métal ; leur emploi sur cette machine suppose néanmoins de couper la fonction percussion.
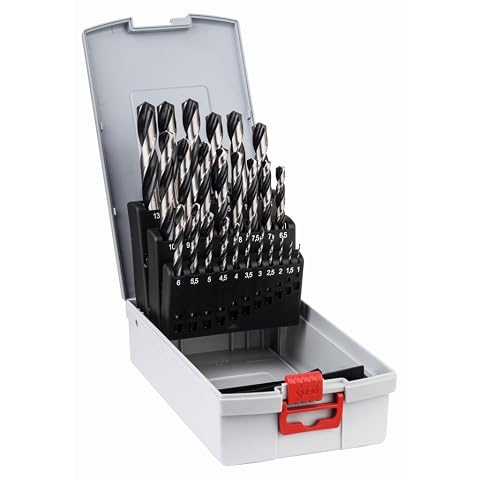
Vingt-cinq diamètres de 1 à 13 mm pour percer le métal avec un centrage précis et rapide.
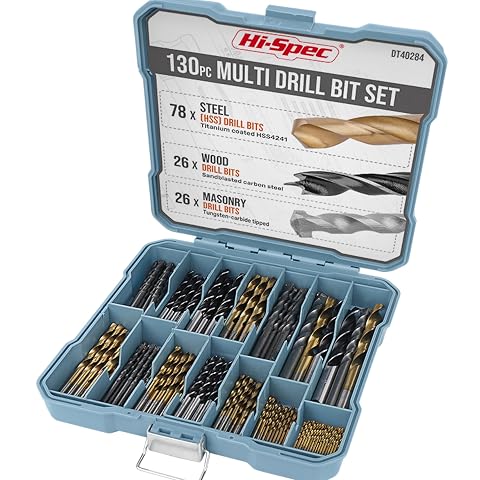
Un assortiment de 130 forets HSS revêtus de titane pour vos perçages du métal au bois et au plastique.
Adapter le foret au diamètre du trou
Le diamètre du foret doit correspondre au diamètre final souhaité, en tenant compte de la forme de la pièce et de l’usage du trou. Pour un passage libre, le diamètre se choisit selon la tige ou la pièce qui doit traverser. Pour un assemblage, une tolérance précise peut être nécessaire : vérifiez alors le plan, les indications de la fixation ou les consignes du fabricant plutôt que de supposer qu’un trou nominal conviendra.
Un petit diamètre demande un foret fin, plus sensible à la flexion et à la rupture si vous le penchez ou poussez trop fort. Commencez bien dans l’axe et laissez l’outil couper. Pour un trou de grand diamètre dans l’acier, il peut être utile de réaliser un avant-trou, puis d’agrandir progressivement le perçage avec le diamètre voulu. Cette méthode aide à guider le foret, mais le diamètre de l’avant-trou dépend du résultat recherché et des recommandations du fabricant : il n’existe pas une valeur unique adaptée à toutes les pièces.
Dans une tôle, un foret étagé peut convenir pour ouvrir ou agrandir des trous de plusieurs diamètres, si son domaine d’emploi correspond au métal et à l’épaisseur de la pièce. Il ne remplace pas un foret hélicoïdal pour tous les travaux, en particulier lorsque le trou doit traverser une pièce épaisse ou respecter une cote précise. Vérifiez aussi la profondeur de coupe permise et la compatibilité de la queue avec votre mandrin.
Le diamètre influence également le réglage de la perceuse. En règle générale, un foret plus large et un métal plus dur appellent une vitesse plus faible qu’un petit foret dans un matériau tendre. Référez-vous aux indications du fabricant du foret et de la perceuse : une vitesse unique ne convient pas à toutes les combinaisons de diamètre et de métal. Vous pouvez aussi consulter nos repères sur la vitesse de perçage selon le foret et le matériau.
Vérifier la queue et le mandrin
La queue est la partie du foret serrée dans la perceuse. Les forets hélicoïdaux à métal ont souvent une queue cylindrique, mais il faut vérifier son diamètre et le comparer à la plage d’ouverture du mandrin. Le mandrin doit pouvoir la serrer correctement : un foret trop gros ne rentrera pas, tandis qu’une queue trop petite ou mal centrée risque de tourner de travers ou de glisser sous l’effort.
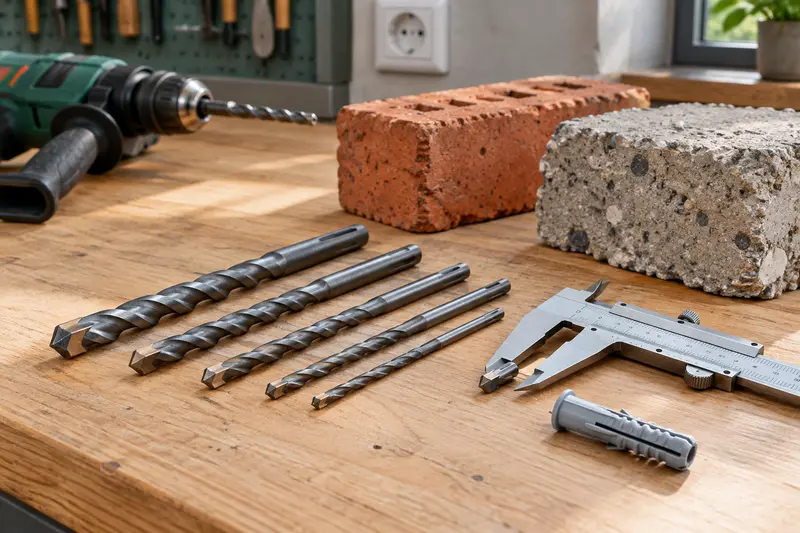
Les queues hexagonales peuvent être compatibles avec certains mandrins ou porte-forets, mais leur présence ne garantit pas qu’elles conviennent à toutes les perceuses. Une queue SDS, conçue pour un système de fixation différent, ne se monte pas directement dans un mandrin classique, sauf si l’outil possède un adaptateur expressément prévu et adapté. Vérifiez les instructions de la machine avant d’ajouter un accessoire.
Avant de monter le foret, débranchez la perceuse filaire ou retirez la batterie d’un modèle sans fil. Ouvrez le mandrin, insérez la queue suffisamment loin sans serrer sur la partie hélicoïdale, puis serrez fermement selon le système prévu. Si votre perceuse possède un mandrin à clé, utilisez la clé conformément aux indications du fabricant et retirez‑la avant de démarrer. Faites tourner brièvement la machine à vide pour vérifier que le foret est centré, sans faux-rond visible.
La capacité du mandrin n’est pas le seul critère : la puissance, le réglage de vitesse et la prise en main de la perceuse comptent aussi, surtout avec un grand diamètre. Si vous avez un doute sur la compatibilité, identifiez le modèle de mandrin et comparez les indications figurant sur la machine et sur le foret. Notre guide sur le choix d’un mandrin de perceuse à percussion détaille ces vérifications.
Percer en rotation seule
Une perceuse à percussion peut percer le métal si elle dispose d’un mode de rotation sans percussion. Réglez le sélecteur sur le symbole de perçage ou sur la position indiquée dans la notice, et non sur le mode percussion. Les frappes axiales sont destinées à faciliter le travail dans les matériaux de maçonnerie ; sur du métal, elles n’améliorent pas la coupe et peuvent abîmer la pointe, faire vibrer la pièce ou compromettre le trou.
- Immobilisez la pièce. Serrez‑la dans un étau ou avec des serre-joints adaptés. Ne la tenez pas à la main, surtout lorsqu’elle est petite, légère ou en tôle.
- Repérez le centre. Marquez l’emplacement et, sur une pièce suffisamment épaisse, réalisez un léger point de centrage avec un pointeau. Sur une tôle mince, utilisez une méthode qui ne la déforme pas.
- Réglez la vitesse. Choisissez une vitesse compatible avec le matériau et le diamètre, puis commencez progressivement. Un variateur permet de contrôler le départ, mais ne remplace pas le réglage adapté à la coupe.
- Percez dans l’axe. Maintenez la perceuse perpendiculaire à la surface et exercez une pression régulière, sans pousser à l’excès. Si le foret chauffe, patine ou ne produit plus de copeaux correctement, arrêtez et cherchez la cause.
- Évacuez les copeaux avec prudence. Pour un trou profond, interrompez le perçage, retirez le foret et laissez les copeaux se dégager. Ne les enlevez jamais avec les doigts lorsque l’outil tourne ou que le foret est encore chaud.
Un lubrifiant ou un fluide de coupe adapté au métal peut limiter l’échauffement et faciliter le perçage. Suivez les consignes du fabricant du foret, du matériau et du produit utilisé, en particulier pour l’aluminium. Si le travail concerne une pièce délicate ou un matériau dont la composition est incertaine, demandez conseil avant d’appliquer un lubrifiant ou de poursuivre le perçage.
Bon à savoir Pour percer l’acier ou l’aluminium, sélectionnez le mode rotation seule, fixez fermement la pièce et adaptez la vitesse au foret et au diamètre. Arrêtez la machine avant tout réglage, changement de foret ou retrait de copeaux.
Pour les étapes détaillées et les précautions liées à l’outil, consultez aussi notre guide pour percer du métal avec une perceuse à percussion sans percussion.
Éviter les erreurs de choix et d’usage
La première erreur consiste à laisser la percussion activée parce que la machine porte ce nom. Contrôlez le sélecteur avant chaque opération et ne vous fiez pas au seul bruit de l’outil. La deuxième est de confondre un foret à métal et un foret à maçonnerie : leur pointe et leur usage sont différents. Un foret conçu pour le béton ou la brique n’est pas le bon choix pour l’acier ou l’aluminium.
Évitez aussi de continuer à appuyer quand le foret chauffe, s’émousse ou se bloque. Une pression excessive ne compense pas un mauvais foret, une vitesse inadaptée ou des copeaux qui obstruent les goujures. Arrêtez la perceuse, laissez refroidir l’outil et vérifiez son état. Un foret endommagé, émoussé ou présentant une queue déformée doit être remplacé plutôt que forcé.
Les tôles minces réclament une attention particulière à la sortie du foret. Une pièce mal maintenue peut se soulever ou tourner lorsque la pointe débouche. Placez un support derrière la tôle lorsque cela est possible, fixez‑la correctement et réduisez l’effort à l’approche de la sortie. Une arête métallique peut rester coupante après le perçage : ébavurez la pièce outil arrêté et en portant une protection adaptée.
Protégez vos yeux contre les copeaux et gardez les mains à distance de la partie tournante. Évitez les vêtements amples et les accessoires susceptibles de s’accrocher. Pour le changement de foret, attendez l’arrêt complet de la machine et coupez son alimentation. Si une pièce est lourde, instable, sous tension ou fait partie d’un équipement dont la fonction est importante, faites évaluer l’opération par une personne qualifiée.
La checklist avant l’achat
Avant de choisir un foret pour percer l’acier ou l’aluminium, rassemblez les informations utiles : nature du métal, épaisseur de la pièce, diamètre et profondeur du trou, fréquence d’utilisation. Si vous travaillez surtout dans de l’acier courant et dans des diamètres variés, un jeu HSS peut couvrir les besoins habituels. Pour des aciers plus difficiles, orientez-vous vers un foret HSS‑Co lorsque cette utilisation est indiquée. Pour l’aluminium, privilégiez un outil bien affûté et une géométrie adaptée à la pièce, sans confondre revêtement et matériau de base.
- Le foret est‑il bien prévu pour le métal et pour le matériau que vous allez percer ?
- Son diamètre correspond‑il au trou demandé et sa longueur permet-elle d’atteindre la profondeur utile ?
- La queue entre‑t‑elle dans la plage de serrage du mandrin, sans adaptateur non prévu ?
- La perceuse possède‑t‑elle un mode rotation seule et un réglage de vitesse utilisable pour ce travail ?
- La pièce peut-elle être bridée, et disposez-vous de l’équipement nécessaire pour vous protéger des copeaux ?
En résumé, un foret HSS bien choisi suffit pour beaucoup de perçages courants, tandis que le HSS‑Co se justifie pour certains métaux plus difficiles. Le diamètre détermine la méthode et le réglage, la queue doit correspondre au mandrin, et la percussion doit rester désactivée. Ces vérifications simples vous aident à choisir un foret à métal adapté sans confondre équipement de maçonnerie et outil de coupe pour le métal.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.